
La compatibilità della macchina non è stabilita soltanto dalla marca o dal modello della macchina. Un candidato nastro in foglio di alluminio termosaldabile deve essere controllato rèpetto alla temperatura effettiva dell'interfaccia, al tempo di permanenza, alla pressione, alla sequenza di rimozione del liner e alla gestione del nastro sulla linea di produzione. Questa guida fornisce un approccio pratico alla qualificazione senza presupporre un elenco universale di macchine o una temperatura di attivazione.
Il nastro termosaldante è compatibile con una linea di produzione quando le condizioni di attivazione specifiche del prodotto, la movimentazione del liner e la stabilità del nastro possono essere mantenute dall'attrezzatura reale nelle condizioni di produzione previste.
Lo stesso modello di macchina può produrre risultati diversi quando cambiano la permanenza, la pressione, il controllo della temperatura, l'attrezzatura, il substrato o la velocità della linea. La misurazione di routine e una prova controllata sono più affidabili che presumere la compatibilità del modello dell'apparecchiatura o una stima della temperatura stagionale.
Controllare insieme cinque fattori: la temperatura nell'interfaccia di collegamento; tempo di sosta alla velocità di linea pianificata; pressione e uniformità di contatto nell'area di adesione; la sequenza e la consistenza della rimozione del rivestimento; e stabilità del nastro, compresa tensione, alimentazione e registrazione. Una mancata corrispondenza in un qualsiasi fattore può influenzare la produzione o la qualità delle obbligazioni.
Il rivestimento non rimane necessariamente nella zona riscaldata. In alcuni processi di assemblaggio viene rimosso prima della termosaldatura; in altri supporta la fustellatura, il posizionamento o l'alimentazione. Confermare l'effettiva sequenza del processo prima di valutare l'esposizione del rivestimento al calore.
La scelta del rivestimento è quindi una decisione sia sul materiale che sull'attrezzatura. Le domande rilevanti sono se il supporto si sgancia nel punto richiesto, se il nastro può essere posizionato in modo coerente e se il rotolo o la parte fustellata possono essere alimentati senza strappi, arricciature o spostamenti.
Per i dettagli costruttivi cfr Nastro in alluminio termosaldato (HSL) con rivestimento ; per il formato linerless, vedere Guida completa al nastro adesivo HSL senza liner .
| Tipo di fodera | Manipolazione in linea | Controlli prima dell'approvazione | |
| Fodera in pellicola PET | Il rivestimento della pellicola può supportare una movimentazione e una fustellatura costanti, a seconda della qualità. | Controllare la forza di rilascio, la staticità, l'arricciatura, la tensione e la registrazione alla velocità di produzione. | |
| Fodera in carta Kraft | Il rivestimento in carta può essere adatto alla movimentazione e alla trasformazione manuale o semiautomatica. | Controllare le condizioni di umidità, lo strappo dei bordi, il rilascio e l'avanzamento alla velocità prevista. | |
| Fodera CCK | La superficie rivestita in argilla offre una faccia di rilascio liscia; il comportamento di rilascio specifico del grado deve essere confermato. | Controllare la consistenza della forza di rilascio, la qualità della fustellatura, lo stoccaggio e la rimozione del liner. | |
| Nessuna fodera | Rimuove la fase di rimozione del rivestimento, ma lascia la costruzione senza supporto di rilascio. | Controllo avvolgimento, bloccaggio, protezione superficiale, tensione del nastro, alimentazione e registrazione. |
 Nastro in lamina HSL con liner per incollaggio termosaldato Il nastro in foglio HSL rivestito combina un foglio di alluminio, uno strato termosaldato e un rivestimento protettivo, rendendolo rilevante laddove la gestione del rivestimento e la fustellatura definiscono la compatibilità con la macchina. Visualizza il prodotto →
Disposizioni diverse delle apparecchiature pongono esigenze diverse in termini di trasferimento di calore, pressione, rimozione del liner e gestione del nastro. Esaminare il processo effettivamente utilizzato anziché fare affidamento su un elenco generico di compatibilità del marchio della macchina.
Piano riscaldato o pressa. Il nastro viene posizionato sull'interfaccia specificata, quindi vengono applicati calore e pressione per la sosta convalidata. Controllare il supporto dell'attrezzatura, l'allineamento e la distribuzione della pressione e confermare quando il rivestimento protettivo viene rimosso.
Rullo riscaldato continuo o attrezzatura per la laminazione. Se l'applicazione utilizza un nastro in movimento, la permanenza è influenzata dalla lunghezza della zona riscaldata e dalla velocità della linea. Confermare che l'adesivo possa raggiungere le condizioni di attivazione richieste mentre la tensione del nastro e il contatto rimangono stabili.
Linea di posizionamento o conversione automatizzata. Controllare il rilascio della fustella, la rimozione del supporto, il percorso di alimentazione, la registrazione e la stabilità del rotolo. Per le costruzioni linerless, controllare anche l'avvolgimento, lo stoccaggio, il bloccaggio e la protezione delle superfici esposte.
 Nastro in foglio HSL senza liner per linee automatizzate di termosaldatura Nastro in foglio di alluminio linerless con strato anteriore termosaldato, adatto a linee automatizzate in grado di gestire un nastro non supportato e che non necessitano di pelatura manuale. Visualizza il prodotto →
Un nastro è compatibile solo quando le condizioni di attivazione specifiche del prodotto possono essere soddisfatte in modo coerente dalla macchina. L'attrezzatura deve anche controllare il contatto, la movimentazione e la velocità della linea. Una finestra di attivazione più ampia può fornire una maggiore tolleranza al processo, ma il grado esatto e la prova effettiva determinano se la combinazione è adatta.
Il diagramma illustra il principio della sovrapposizione delle finestre operative. È solo concettuale e non rappresenta le temperature di attivazione per alcun prodotto Shixin. Utilizzare i dati tecnici per il grado selezionato e le misurazioni dall'interfaccia di incollaggio effettiva.
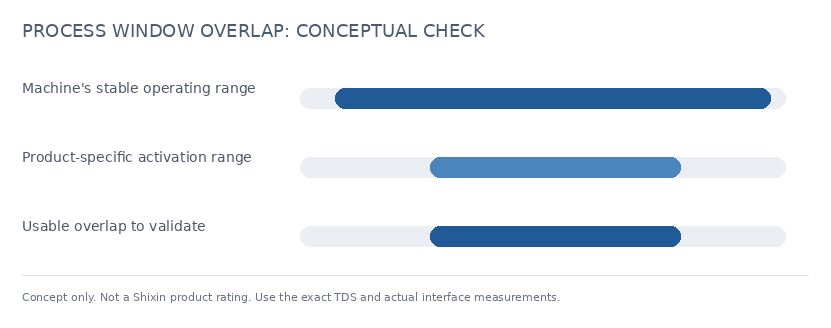
Figura 1: Illustrazione concettuale della sovrapposizione tra la capacità della macchina e un intervallo di attivazione specifico del prodotto. Non è una specifica del prodotto.
Pianificare la prova in base alla qualità effettiva del nastro, al substrato, all'attrezzatura e ai criteri di accettazione. La quantità del campione e la durata della prova dovrebbero essere concordate in base al processo di produzione piuttosto che fissate come minimo universale.
Registra la temperatura dell'interfaccia, il punto di regolazione dell'apparecchiatura, la permanenza, la pressione, la velocità della linea, la sequenza di rimozione del rivestimento e la tensione del nastro. Utilizzare metodi di misurazione adeguati e mantenere le stesse condizioni di substrato e dispositivo durante il confronto.
Confrontare le condizioni misurate della macchina con i requisiti di attivazione nei dati tecnici per l'esatta qualità del nastro. Se le condizioni non si sovrappongono in modo affidabile o lasciano un margine di processo troppo piccolo, rivedere il metodo di misurazione, gli strumenti, le impostazioni o la costruzione del nastro con il fornitore prima della produzione.
Laddove il fornitore definisca un intervallo di attivazione, eseguire le prove nei punti appropriati all'interno di tale intervallo approvato. Ispezionare la qualità dell'adesione e testare il distacco o la tenuta dopo il condizionamento definito dal cliente. Non operare al di fuori delle indicazioni del prodotto semplicemente per forzare un legame.
Registra inceppamenti, strappi, arricciature, interruzioni nel rilascio del supporto, spostamenti di registrazione e i tempi di inattività che provocano. Queste osservazioni aiutano a identificare i problemi di manipolazione e alimentazione che un semplice test di peeling potrebbe non rivelare.
Testare il nastro sull'effettivo PP, PE, ABS o altro substrato utilizzato sulla linea e condizionare l'assemblaggio in base ai requisiti dell'applicazione. La compatibilità del substrato e la compatibilità della macchina sono controlli separati. Per una selezione più ampia dei materiali e una convalida specifica del grado, vedere Nastro in foglio di alluminio termosaldante per elementi riscaldanti .
I seguenti sintomi possono derivare dal materiale, dalle impostazioni dell'apparecchiatura, dal substrato o dall'interazione tra loro. Trattateli come indizi diagnostici, non come prova che il nastro stesso sia difettoso.
Solleva domande sulla compatibilità durante il preventivo e il campionamento, mentre il formato di costruzione e conversione può ancora essere rivisto prima dell'approvazione della produzione.
Un fornitore in grado di fornire dati specifici del prodotto e supportare una prova controllata rende la qualificazione più efficiente. Jiangsu Shixin Adaptive Tape Product Co., Ltd. (Shixin Tape) produce nastri in foglio di alluminio termosaldabili in costruzioni linerless e con supporto liner. I design selezionati con retro della pellicola possono combinare un adesivo termosaldante su un lato con un adesivo sensibile alla pressione sull'altro; la carta o la pellicola protettiva proteggono la faccia sensibile alla pressione. Larghezze personalizzate e formati dei rotoli possono essere discussi in base al progetto. ISO9001 is certificazioni di sistemi di gestione; le dichiarazioni RoHS/REACH applicabili e i rapporti di prova SGS devono corrispondere al prodotto esatto e all'ambito del test.
 Nastro in lamina HSL personalizzato con rivestimento in PET adesivo resistente Nastro in foglio di alluminio termosaldabile personalizzabile con rivestimento in PET e adesivo ad alta aderenza, ideale per componenti elettronici e collegamenti riscaldanti che richiedono una rimozione del rivestimento senza residui. Visualizza il prodotto →
Un nastro termosaldante può essere utilizzato su diversi tipi di apparecchiature di produzione?
A volte, ma solo se ciascun processo soddisfa i requisiti della costruzione selezionata. Un nastro con supporto liner può richiedere una fase definita di rimozione del liner, mentre un nastro linerless necessita di avvolgimento e controllo del nastro adeguati. Qualificare ciascuna linea separatamente utilizzando il substrato, le impostazioni e i criteri di accettazione effettivi.
Una finestra di attivazione più ampia significa sempre una migliore compatibilità?
Una finestra più ampia può conferire al processo una maggiore tolleranza alle normali variazioni, ma non garantisce la forza di adesione o le prestazioni di utilizzo finale. Confermare le condizioni effettive della macchina, i risultati dei test sul substrato e sull'assemblaggio finito per il grado selezionato.
Il nastro termosaldante linerless è più veloce su ogni macchina?
No. Il nastro linerless elimina la fase di rimozione del liner, ma non aumenta automaticamente la produttività. L'apparecchiatura deve comunque controllare l'avvolgimento, la tensione del nastro, l'alimentazione, la protezione superficiale e la registrazione. Per i dettagli costruttivi linerless, vedere il nostro nastro in alluminio HSL senza guida di supporto .
Di quanto nastro campione ha bisogno una prova di compatibilità?
Non esiste una lunghezza universale del campione. Concordare la quantità con il fornitore in base agli scarti di installazione, alla durata della prova, al numero di condizioni di processo, alla ripetizione dei test e al formato di produzione. Prove estese o ad alta velocità potrebbero richiedere materiale aggiuntivo per confermare una movimentazione coerente tra i rulli.
La nostra azienda è impegnata nel settore manifatturiero da più di 20 anni e si è concentrata su vari Tipi di nastri in alluminio, nastri in schiuma, nastri per il frigorifero, ecc.
Telefono: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Indirizzo: No. 1, Yedong Road, a ovest di Yingbin Avenue, Economic Development Zone, City Suqian, Provincia di Jiangsu, Cina
Miya Miao
Email: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adesive Tape Products Co., Ltd. All Rights Reserved. Produttori di nastri adesivi in frigorifero ODM personalizzato


