Risposta rapida: quando il nastro in foglio di alluminio senza supporto è difficile da srotolare, si raggrinzisce o trasferisce l'adesivo, esaminare insieme il retro del foglio trattato con rilascio, il grado di adesivo, le condizioni del rotolo, la conservazione e le impostazioni del dispenser. Per gli acquirenti OEM, i controlli in entrata più utili riguardano la tracciabilità dei rotoli, la larghezza e le condizioni dei bordi, la consistenza dello svolgimento e l'adesione al substrato reale. I risparmi sui costi dovrebbero essere calcolati in base ai dati di produzione effettivi e non a una percentuale universale.
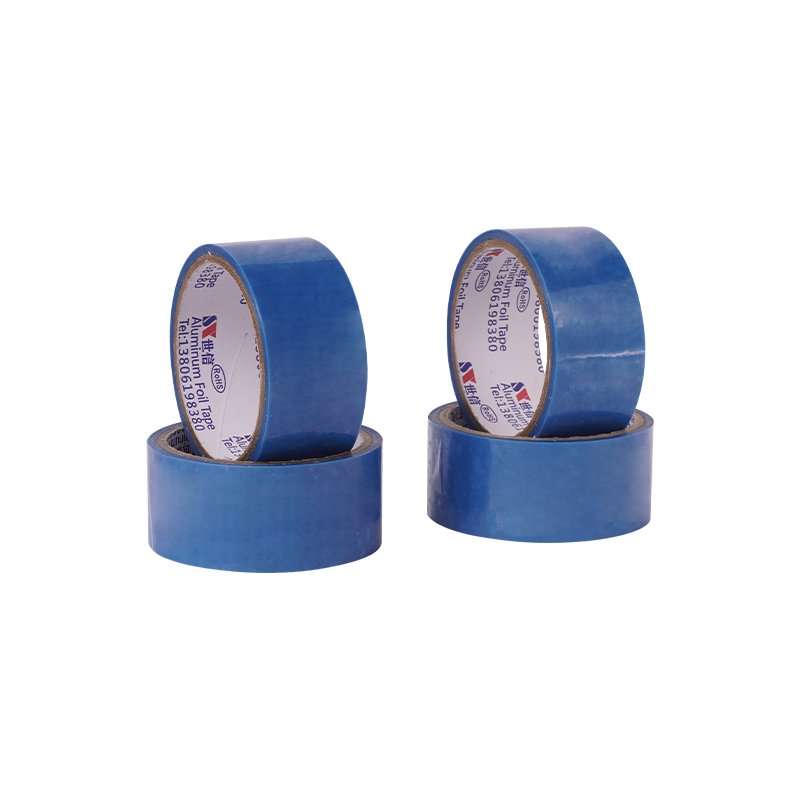
Un tipico nastro in foglio di alluminio linerless o autoavvolto combina un retro in foglio trattato, un supporto in foglio di alluminio e un adesivo sensibile alla pressione. L'adesivo poggia sul retro della pellicola trattata nel rotolo avvolto, quindi non è necessario rimuovere carta o pellicola separata durante l'applicazione.
Questo design elimina la fase di movimentazione del rivestimento, ma rende anche fondamentali il sistema di rivestimento e avvolgimento. Differenti caratteristiche chimiche adesive e trattamenti sul retro devono essere valutati come una costruzione abbinata. Shixin offre qualità di nastri in lamina linerless selezionati con sistemi acrilici a base acqua, acrilici a base solvente o a base di gomma, a seconda dell'applicazione.
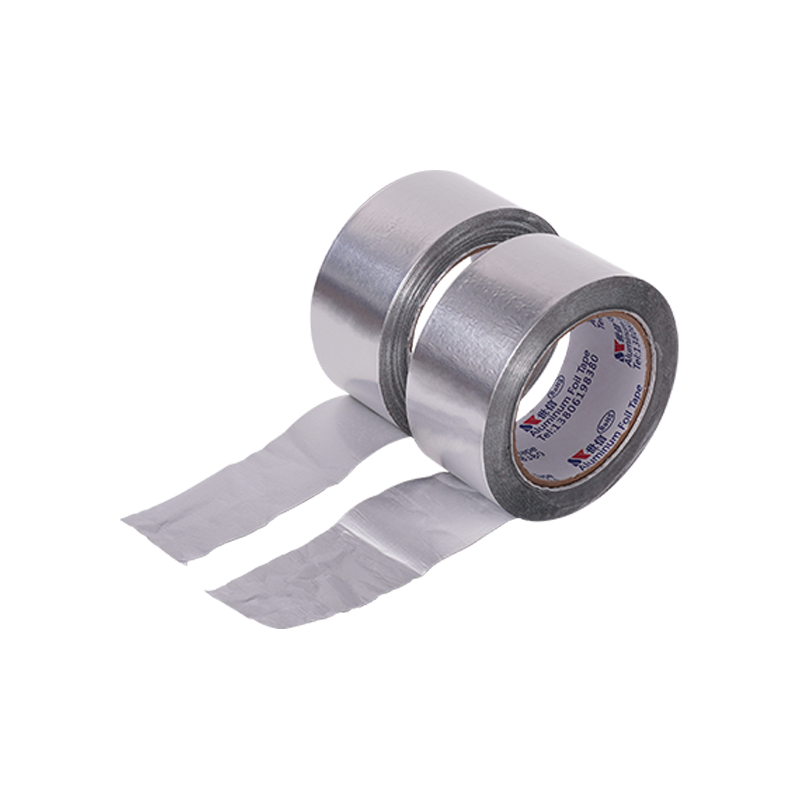
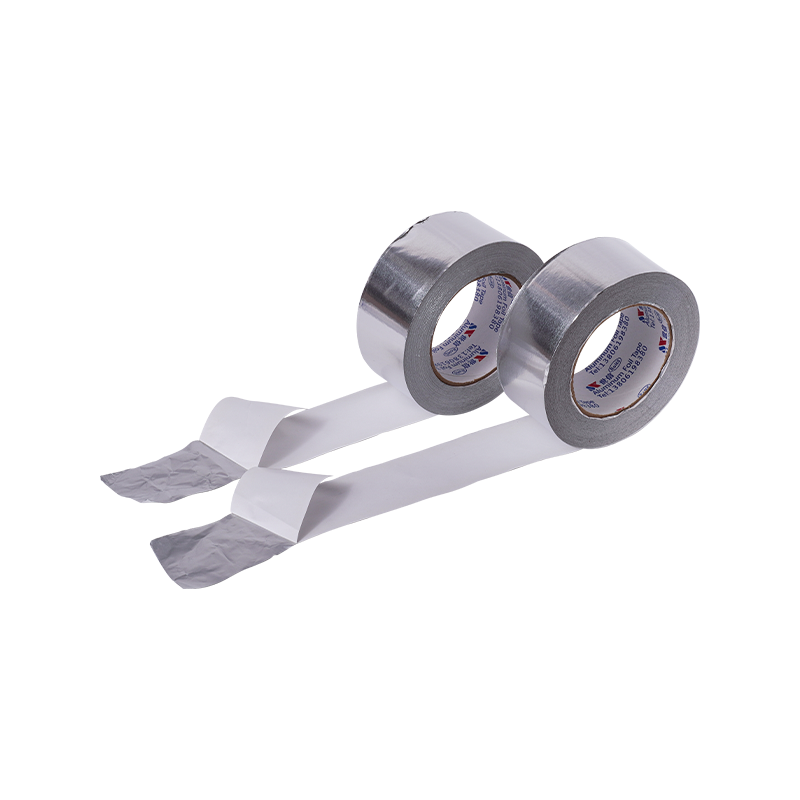
Rotolo di nastro in foglio di alluminio senza supporto. La struttura finale e le specifiche dipendono dal grado selezionato.
Confrontare il comportamento di svolgimento vicino all'esterno, al centro e al centro del rotolo con lo stesso metodo di prova. Cercare problemi di trattamento di rilascio, pressione dell'avvolgimento, contaminazione e cronologia della temperatura. Registrare angolo, velocità, condizionamento e posizione del test; un singolo valore misurato senza dettagli sul metodo non può essere utilizzato per confrontare i lotti in modo affidabile.
Ispezionare l'allineamento della superficie del rullo e dell'anima, quindi osservare il percorso del nastro della macchina e il controllo della tensione. I problemi di tracciamento possono riflettere la qualità della conversione, la configurazione dell'attrezzatura o entrambi. Fotografare il rotolo prima dell'installazione in modo che i danni dovuti al trasporto non vengano confusi con un problema operativo.
Controllare quando si manifesta per la prima volta il difetto: all'apertura, durante lo svolgimento o sulla testa di applicazione. Il calore di stoccaggio, la compatibilità del rivestimento distaccante, i danni da taglio e le condizioni di avvolgimento sono diversi possibili fattori che contribuiscono. Conservare l'etichetta della confezione e il numero di lotto per eventuali accertamenti.
La qualità dello svolgimento e le prestazioni del servizio finale sono separate. Per i tubi di refrigerazione, determinare se il posizionamento del nastro segue la schiumatura del PU o un altro processo a valle. Una qualità con foglio puro e una qualità linerless laminata con film possono interagire in modo diverso con il processo effettivo e devono essere valutate separatamente.
| Punto di controllo | Cosa registrare | Perché è importante |
| Identificazione | Grado, lotto, larghezza, lunghezza, nucleo, data di imballaggio | Tracciabilità e corretto approvvigionamento |
| Dimensioni | Spessore della lamina rispetto allo spessore totale; larghezza finita | Adattamento della macchina e specifiche accurate |
| Condizioni del rotolo | Qualità dei bordi, telescopiche, facce schiacciate, contaminazione | Movimentazione e integrità del trasporto |
| Prova di svolgimento | Osservazione o misura della forza in diverse posizioni di rollio utilizzando un metodo | Coerenza in tutto il rotolo |
| Adesione | Substrato, condizionamento, buccia o metodo di mantenimento effettivo | Idoneità all'applicazione |
| Processo a valle | Fase di schiumatura PU o termica/laminazione, se applicabile | Compatibilità dell'assieme completato |
Stabilire i limiti accettabili insieme al fornitore utilizzando la costruzione e l'attrezzatura di prova approvate. Velocità di esempio, dimensioni del nucleo o limiti di giunzione derivanti da processi non correlati non sono specifiche universali.
Un rotolo senza supporto usa e getta può ridurre la movimentazione e gli sprechi del supporto, ma non vi è alcun risparmio fisso tra gli stabilimenti. Il confronto corretto avviene sulla stessa produzione accettata, comprese le differenze nella qualità del nastro, nella velocità della linea, nel tempo dell'operatore, nei tassi di scarto e di scarto.
Usa la stessa valuta su entrambi i lati. Per gli acquirenti globali, la tabella può essere completata nella valuta operativa; Le fabbriche cinesi possono scegliere CNY (RMB). I valori seguenti sono deliberatamente lasciati vuoti anziché presentare numeri illustrativi come citazioni Shixin.
| Voce di costo per 1.000 metri applicati | Con pellicola protettiva | Senza rivestimento |
| Nastro acquistato e consumato | Costo effettivo | Costo effettivo |
| Movimentazione e smaltimento del rivestimento | Costo effettivo | Non applicabile al rivestimento separato |
| Cambiamenti di manodopera e di ruolo | Costo registrato | Costo registrato |
| Scarti e rilavorazioni | Costo registrato | Costo registrato |
| Altri costi di processo verificati | Costo registrato | Costo registrato |
| Totale | Somma dei costi effettivi | Somma dei costi effettivi |
Costo totale per 1.000 metri applicati = consumo del nastro, movimentazione/smaltimento, manodopera/cambi, scarti/rilavorazione, altri costi di processo verificati. Se i tassi di difetto differiscono, confrontare anche il costo per unità finita accettata. Evitare di contare due volte il costo di acquisto di un rivestimento se è già incluso nel prezzo del nastro del fornitore.
Il nastro linerless può essere applicato manualmente o tramite macchinari idonei. Vale la pena valutarlo per il fissaggio ripetitivo di tubi di refrigerazione e altre applicazioni continue in cui la fase di rimozione del rivestimento costituisce un collo di bottiglia. Il nastro con supporto liner può offrire vantaggi per pezzi pretagliati, movimentazione graduale e posizionamento di precisione.
Per la produzione di frigoriferi e congelatori, la struttura del supporto è importante oltre l’etichetta “linerless”. Il foglio di alluminio puro e il foglio linerless laminato con film sono materiali diversi. Una modifica nel trattamento del retro, nello strato di pellicola o nell'adesivo dovrebbe innescare un controllo rispetto alla sequenza di produzione effettiva, inclusa la schiumatura del PU, se pertinente.
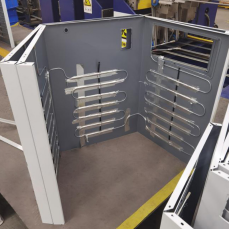
Esempio di tubazione in un armadio frigorifero. La selezione del nastro deve essere qualificata per l'effettivo processo di produzione.
Jiangsu Shixin Adaptive Tape Product Co., Ltd. (Shixin Tape) produce nastri in foglio di alluminio linerless e offre configurazioni di taglio e rotoli personalizzate per applicazioni industriali. La condivisione di un campione di nastro esistente o di un problema di linea consente a Shixin di discutere la famiglia di adesivi pertinente, la struttura del supporto, le dimensioni del rotolo e il piano di esecuzione pilota. I risultati dei test di qualità e di progetto approvati dovrebbero determinare i limiti di acquisto finali.
No. Elimina la gestione separata del supporto adesivo, ma il costo totale dell'applicazione dipende anche dal nastro, dal tempo di produzione e dal tasso di scarto.
Sì, quando la procedura di costruzione e movimentazione selezionata è adatta al lavoro. Non si limita alle linee automatizzate.
Registrare il comportamento a diversi diametri di bobina con un metodo coerente, quindi rivedere il trattamento del retro, l'avvolgimento, lo stoccaggio e la tensione del dispenser con il fornitore.
Solo dopo aver valutato la nuova struttura nel processo reale, compresa la schiumatura o l'incollaggio a valle, ove pertinente.
Invia a Shixin Tape la tua applicazione, il materiale, le specifiche del rotolo, i dettagli della macchina e le osservazioni. Il team può aiutare a valutare un grado adeguato e un formato di prova.
Nastro in puro alluminio senza liner | Guida del nastro in lamina senza liner o con supporto liner | Guida alle specifiche OEM dei rotoli jumbo
La nostra azienda è impegnata nel settore manifatturiero da più di 20 anni e si è concentrata su vari Tipi di nastri in alluminio, nastri in schiuma, nastri per il frigorifero, ecc.
Telefono: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Indirizzo: No. 1, Yedong Road, a ovest di Yingbin Avenue, Economic Development Zone, City Suqian, Provincia di Jiangsu, Cina
Miya Miao
Email: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adesive Tape Products Co., Ltd. All Rights Reserved. Produttori di nastri adesivi in frigorifero ODM personalizzato